Les baguettes TIG constituent le matériau d’apport ajouté manuellement au bain de fusion lors du soudage TIG (Tungsten Inert Gas), un procédé dans lequel l’électrode en tungstène n’apporte pas de matériau mais génère l’arc électrique. Le choix de la baguette appropriée dépend du matériau de base, de l’épaisseur de la pièce et des exigences mécaniques ou de finition de l’assemblage ; il est donc essentiel de connaître ses principaux types pour obtenir un cordon uniforme et compatible avec le métal à souder.
Classification des baguettes TIG en fonction du matériau de base
Les baguettes TIG d’apport sont principalement classées en fonction du matériau à souder, car chaque alliage nécessite une composition chimique compatible afin d’éviter des défauts tels que des fissures, de la porosité ou une perte des propriétés mécaniques.
Les baguettes pour acier au carbone, telles que la W3Si1, sont fabriquées conformément à la norme UNE-EN ISO 636-A et correspondent à la classification AWS ER70S-6. Elles supportent une charge de rupture pouvant atteindre 540 N/mm² et une limite d’élasticité pouvant atteindre 420 N/mm², ce qui les rend adaptées aux soudures en position à plat, horizontale et verticale ascendante dans les secteurs du bâtiment, de la chaudronnerie et de la construction navale.
Pour l’acier inoxydable, il existe des variantes telles que 308LSi, 316LSi et 309LSi, adaptées aux aciers inoxydables martensitiques et austénitiques, notamment les nuances 316, 316L, 316Ti et 316Nb. Ils résistent à des températures allant jusqu’à 1 100 °C, ce qui les rend adaptés à la construction, à la fabrication de machines et à la réparation de canalisations.
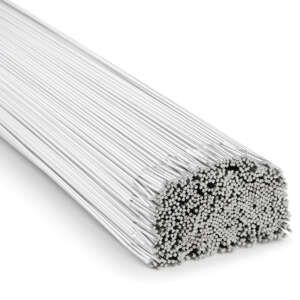
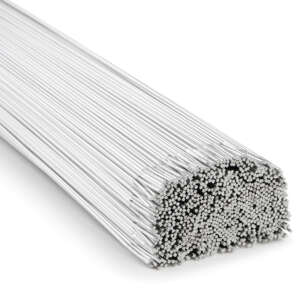
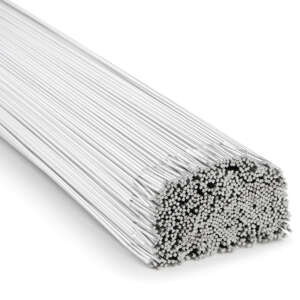
En aluminium, les baguettes TIG se distinguent principalement par leur teneur en magnésium ou en silicium : la ER5356 contient 5 % de magnésium, la ER4043 5 % de silicium, et la ER4047 présente une teneur en silicium pouvant atteindre 12 %, avec de faibles quantités de magnésium et de cuivre. Elles sont utilisées dans le bâtiment, la construction navale et l’automobile, où elles améliorent la fluidité du bain de fusion et la résistance à la corrosion de l’assemblage.
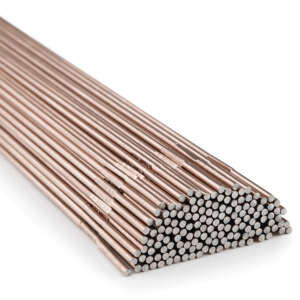
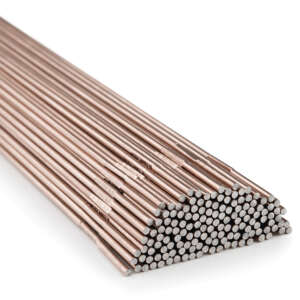
Pour le cuivre et ses alliages, on utilise la tige ERCuSi-A, adaptée aux alliages de bronze de type CuSi3 dans la fabrication de pièces électriques et de tuyauteries, et également compatible avec les alliages cuivre-nickel. Elle offre une grande résistance à la corrosion, un bon comportement à haute température et la conductivité électrique requise dans les applications critiques.
Comparaison des baguettes TIG en fonction du matériau de base
Matériau de base | Désignation / norme | Référence CHAVESBAO | Application type |
|---|---|---|---|
Acier au carbone | W3Si1 (UNE-EN ISO 636-A) / équivalent à AWS ER70S-6 | GW STICK 3.10 | Bâtiment, chaudronnerie, construction navale |
Acier inoxydable | 308LSi / 316LSi / 309LSi (UNE-EN ISO 14343-A) | GW STICK 3.30 / 3.31 / 3.32 | Bâtiment, machines, réparation de canalisations |
Aluminium | ER5356 / ER4043 / ER4047 (UNE-EN ISO 18273-A) | GW STICK 3.50 / 3.51 / 3.53 | Bâtiment, construction navale, automobile |
Cuivre et alliages | UNE-EN ISO 24373 | Varilla ERCuSi-A | Composants électriques, canalisations, applications à haute conductivité |
Diamètres des baguettes TIG en fonction du matériau de base
Le diamètre disponible varie non seulement d’un matériau à l’autre, mais aussi d’une référence à l’autre pour un même matériau :
Matériau de base | Référence | Diamètres disponibles (mm) |
|---|---|---|
Acier au carbone | W3Si1 | 1,6 / 2,0 / 2,4 / 3,2 |
Acier inoxydable | 308LSi | 1,0 / 1,2 / 1,6 / 2,0 / 2,4 / 3,2 |
Acier inoxydable | 316LSi | 1,0 / 1,2 / 1,6 / 2,0 / 2,4 / 3,2 |
Acier inoxydable | 309LSi | 1,6 / 2,0 / 2,4 |
Aluminium | ER5356 | 1,6 / 2,0 / 2,4 / 3,2 |
Aluminium | ER4043 | 1,6 / 2,0 / 2,4 / 3,2 |
Aluminium | ER4047 | 2,0 / 2,4 |
Les modèles 308LSi et 316LSi offrent la plus grande variété de diamètres, avec des formats à partir de 1,0 mm pour la tôle fine de précision. Les modèles 309LSi et ER4047 proposent une gamme de dimensions plus restreinte : le premier ne descend pas en dessous de 1,6 mm et ne dépasse pas 3,2 mm, tandis que le second n’est disponible qu’en 2,0 et 2,4 mm. En général, les diamètres les plus petits sont utilisés pour les pièces de faible épaisseur ou les travaux de précision, tandis que les plus grands permettent de déposer davantage de matière sur des épaisseurs importantes ou lors des passes de remplissage. Il est conseillé de vérifier le diamètre exact de la référence choisie avant de passer commande, car toutes les baguettes d’un même matériau ne couvrent pas la même plage.
Critères de choix d'une baguette TIG adaptée
Le choix de la baguette TIG doit tenir compte du matériau de base et de sa composition, de l’épaisseur de la pièce, de la position de soudage et des conditions d’utilisation de l’assemblage, telles que l’exposition à la corrosion ou aux contraintes mécaniques. Une incompatibilité métallurgique entre la baguette et le matériau de base peut entraîner des fissures, un défaut de fusion ou une perte de propriétés après le processus.
Un choix judicieux du type et du diamètre de la baguette TIG contribue à améliorer la stabilité du bain de fusion, la qualité du cordon de soudure et la fiabilité de l’assemblage dans les applications de fabrication métallique, de maintenance industrielle et de travaux de précision.
Chez CHAVESBAO, nous proposons des baguettes TIG pour l’acier au carbone, l’acier inoxydable, l’aluminium et le cuivre, fabriquées conformément aux normes UNE-EN ISO et AWS, prêtes à s’adapter à différents matériaux de base et exigences de soudage. Consultez notre catalogue de baguettes TIG et n’hésitez pas à contacter notre équipe technique pour toute question concernant la référence la plus adaptée à votre projet.